






Hankintaerittely
|
Parametri |
Vaaditut tiedot |
|
Lanka Materiaali |
Teräs / ruostumaton teräs / kupari / alumiini / messinki |
|
Lankalaatu |
Tietty materiaaliluokka |
|
Tuloaukon halkaisija |
Halkaisija ennen piirtämistä |
|
Poistoaukon halkaisija |
Tavoitteen halkaisija |
|
Alennus passia kohden |
Poikkileikkauksen pienennys |
|
Piirustusnopeus |
Todellinen käyttönopeus |
|
Voitelu |
Kuiva/öljy/vesipohjainen |
|
Karbidilaatu |
Pakollinen tai suositeltava |
|
Die Geometry |
Lähestymis- ja suuntavaatimukset |
|
Pidin |
Asennusmitat |
|
Kone |
Piirustuskoneen kokoonpano |
|
Toleranssi |
Valmiin langan mittavaatimus |
Materiaali ja rakenne
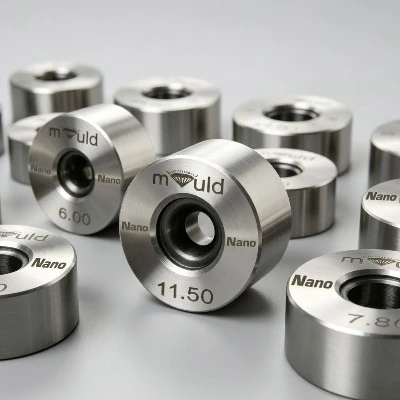
Sementoitu kovametallisuutin valmistetaan volframikarbidihiukkasista, jotka on sidottu metalliseen sideaineeseen, tavallisesti kobolttiin. Kovametallisisäke on tarkkuustyöstetty ja viimeistelty sisäisen vetoprofiilin muodostamiseksi, minkä jälkeen se asennetaan tarvittaessa tukevaan teräspidikkeeseen.
Sisäinen profiili sisältää tavallisesti sisääntulo-, lähestymis-/vähennysalueen, laakerin ja poistumisosan. Laakeri ohjaa lopullista langan halkaisijaa, kun taas lähestymisalue määrittää, kuinka lanka puristuu asteittain kokoon ennen mitoitusosion saavuttamista.
Tekninen sovellus
Muotin päätarkoituksena on tarjota hallittu pienennysreitti säilyttäen samalla vakaat langan mitat toistuvien vetoajojen aikana. Piirustusviiva voi esimerkiksi käsitellä:
4,50 mm → 4,00 mm → 3,55 mm → 3,15 mm → 2,80 mm
Jokainen muotti vastaa yhdestä pelkistysvaiheesta, mikä mahdollistaa kokonaismuodonmuutoksen jakautumisen koneelle sen sijaan, että se keskittyisi yhteen suulakkeeseen.
Tämä lähestymistapa on erityisen tärkeä teräkselle ja muille materiaaleille, joissa liiallinen pelkistys yhdellä ajokerralla voi merkittävästi lisätä vetovoimaa ja lämmöntuotantoa.
Die Geometria ja langan muodonmuutos
Kovametallisuuttimen geometria määrittää, kuinka lanka muuttaa muotoaan kulkiessaan työkalun läpi. Lähestymiskulma ohjaa alkuperäistä muodonmuutosaluetta, kun taas laakeri määrittää lopullisen poikkileikkausmitan.
Hankinnassa tulee ottaa huomioon laakerin pituus yhdessä langan halkaisijan, materiaalin kovuuden, pienennyksen ja vetonopeuden kanssa. Sopimaton laakerin pituus voi lisätä kosketuspinta-alaa ja kitkaa tai aiheuttaa riittämättömän mitoituksen hallinnan.
Karbidilaadun valinta
Eri kovametallilaadut tarjoavat erilaisia kovuuden, sitkeyden, murtumiskestävyyden ja kulutuskestävyyden yhdistelmiä. Laadun valinnan tulisi siksi perustua todelliseen vetokuormaan ja kulumismekanismiin.
Esimerkiksi vetoprosessi, johon liittyy kovaa teräslankaa ja hankaavia pintakontaminaatioita, voi painottaa enemmän kulutuskestävyyttä, kun taas mekaaniselle iskulle tai epävakaalle kierteitykselle altistuva sovellus voi vaatia suurempaa sitkeyttä.
Karbidilaatu tulee määrittää yhdessä langan materiaalin, kovuuden, vähennyssuhteen ja käyttöolosuhteiden kanssa sen sijaan, että se valitaan erikseen.
Sopivat lankamateriaalit
Sementoitua kovametallia voidaan käyttää useille metallilangoille, mukaan lukien:
Hiiliteräslanka
Ruostumaton teräslanka
Kuparilanka
Alumiinilanka
Messinkilanka
Seoslanka
Samaa meistigeometriaa ei pitäisi automaattisesti soveltaa eri materiaaleihin. Teräs ja ruostumaton teräs aiheuttavat yleensä erilaisia vetokuormia kuparista tai alumiinista, joten kovametallilaatua, vähennysaikataulua, voitelua ja laakerien geometriaa voidaan joutua muuttamaan vastaavasti.

Käyttöolosuhteet
Jatkuvan vedon aikana kovametallilaakeriin kohdistuu puristuskontaktikuormitus, langan jännitys, liukukitka ja muodonmuutokseen liittyvä lämpö.
Todellinen toimintatila määräytyy sellaisilla tekijöillä kuin langan halkaisija, pienennys kulkua kohti, vetonopeus, materiaalin kovuus, suutinkulma ja voiteluaineen kunto. Nopeuden lisääminen tai vähentäminen ilman riittävää voitelua voi lisätä vetovoimaa ja rajapinnan lämpötilaa.
Tuotannon seurantaa varten insinöörien tulee tallentaa vetojännitys, nopeus, voiteluaineen lämpötila, voiteluaineen virtaus, valmis halkaisija ja langan pinnan kunto.
Kulutus- ja vikatilat
Yleisin vikamekanismi on progressiivinen laakerien kuluminen, joka lisää tehollista muotin aukkoa ja saa valmiin langan halkaisijan ajautumaan ylöspäin.
Muita havaittavia vikoja ovat:
|
Epäonnistuminen |
Tyypillinen havainto |
|
Laakereiden kuluminen |
Valmiin langan halkaisijan lisääminen |
|
Epätasainen kuluminen |
Lisääntynyt langan soikea |
|
Pintavaurio |
Pituussuuntaiset langan naarmut |
|
Reunojen halkeilu |
Paikalliset vauriot sisään- tai uloskäynnin lähellä |
|
Karbidin halkeilu |
Äkilliset mitta- tai pintavirheet |
|
Lämpövaurio |
Nopeutettu kuluminen nopeassa vedossa |
Integrointi piirustusviivaksi
Sementoidun kovametallin piirustussuuttimet asennetaan tavallisesti muottikotelon, meistikasetin tai yksittäisen meistinpitimen sisään.
Tyypillinen tuotantojärjestys on:
Langan valmistelu → Voitelu → Kovametallin vetosuulake → Vetopalikka → Välisuulake → Jäähdytys/voitelu → Lopullinen piirustus → Halkaisijan tarkastus → Vastaanotto
Monikierroslaitteissa meistinjärjestys on synkronoitava vetopalojen kanssa, koska langan nopeus kasvaa sen poikkileikkausalan pienentyessä.
Tarkastus ja prosessinvalvonta
Tarkastuksen tulee kattaa sekä suutin että valmis lanka. Tärkeitä muottiparametreja ovat reiän halkaisija, laakerin pituus, reiän pyöreys, pinnan kunto, samankeskisyys ja kovametallin eheys.
Tuotantopuolella insinöörien tulee tarkkailla langan halkaisijaa, soikeita, pintavirheitä, vetojännitystä ja tuotantopituutta muotia kohti. Näiden mittausten vertailu mahdollistaa normaalin muotin kulumisen erottamisen koneen kohdistuksesta tai voitelusta aiheutuvista ongelmista.
FAQ
K: Mitä kovametallilaatua tulisi käyttää langanvetomuotteissa?
V: Karbidilaatu on valittava lankamateriaalin, kovuuden, pienenemisen, vetonopeuden ja odotetun kulumismekanismin mukaan. Kovempia laatuja voidaan harkita hankaavissa vetoolosuhteissa, kun taas sitkeämmät teräslajit voivat olla sopivampia, jos iskuja tai epävakaa kierre on läsnä.
K: Mitä eroa on sementoidun kovametallin ja tavanomaisten teräksen vetomuottien välillä?
V: Sementoitu kovametalli tarjoaa kovemman ja kulutusta kestävämmän työpinnan kuin perinteinen työkaluteräs. Tämä tekee siitä sopivan jatkuvaan lankakosketukseen, jossa muotin on säilytettävä reiän halkaisija, laakerin geometria ja pinnan kunto toistuvien vetokertojen aikana.
K: Miten kovametallisideainepitoisuus vaikuttaa muotin suorituskykyyn?
V: Metallinen sideainepitoisuus vaikuttaa sementoidun kovametallin kovuuden ja sitkeyden väliseen tasapainoon. Pienempi sideainepitoisuus suosii yleensä parempaa kovuutta ja kulutuskestävyyttä, kun taas korkeampi sideainepitoisuus voi tarjota suuremman sitkeyden. Sopiva koostumus riippuu langan kovuudesta, vetokuormasta ja iskuolosuhteista.
K: Mistä tiedän, sopiiko kovametallisuutin langalleni?
V: Vertaa muotin laatua todelliseen lankamateriaaliin, vetolujuuteen, kovuuteen, pienennykseen kulkua kohti, vetonopeuteen ja edelliseen muotin vikatilaan. Jos muotissa on nopeaa hankaavaa kulumista, kulutusta kestävämpi laatu saattaa olla tarpeen arvioida; Jos halkeilua tai lohkeilua ilmenee, sitkeys ja asennusolosuhteet tulee tutkia.
K: Mikä aiheuttaa sementoidun kovametallin vetomuotin halkeilua tai lohkeilua?
V: Halkeilu tai halkeilu voi johtua mekaanisesta iskusta kierteityksen aikana, liiallisesta vetokuormituksesta, väärästä muotin kiinnityksestä, kohdistusvirheestä, riittämättömästä pidikkeen tuesta tai riittämättömästä kovametallilaadusta. Asennusvauriot tulee erottaa normaalista laakerien kulumisesta, koska korjaustoimet ovat erilaisia.
Suositut Tagit: Sementoidun kovametallin vetomuotit, Kiina kovametallin vetomuotit valmistajat, toimittajat, tehdas


