


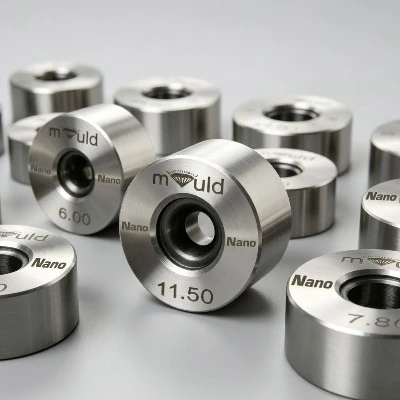


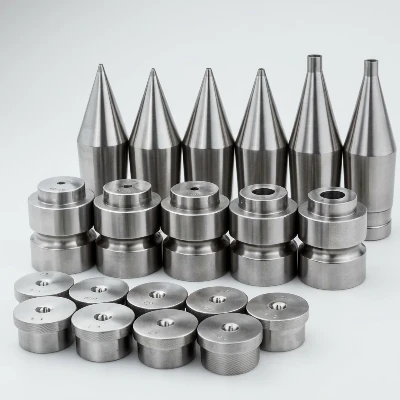


Volframikarbidivetotyökalun ensisijainen tehtävä on ohjata langan poikkileikkauksen pienenemistä ja lopullista halkaisijaa jatkuvan vedon aikana. Lanka vedetään kovametallireiän läpi, kun taas pelkistysvyöhykkeellä on puristusmuodonmuutos ja laakeri ohjaa lopullista halkaisijaa.
Die rakenne
Tyypillinen volframikarbidipiirustussuulake sisältää:
Volframikarbidi - pääkomponentti
Sisääntuloalue - ohjaa tulevaa johtoa
Vähennysalue - ohjaa halkaisijan pienentämistä
Laakeri - määrittää lopullisen langan koon
Poistumisalue - ohjaa vedetyn langan ulos muotista
Metallipidike - tukee ja suojaa kovametalliosaa
Laakeri on mitoiltaan tärkein osa. Laakereiden progressiivinen kuluminen lisää tehollista reiän kokoa ja voi saada valmiin langan halkaisijan vähitellen ylittämään määritellyn toleranssin.

Materiaali volframikarbidia
Työkappale on valmistettu sementoidusta volframikarbidista, joka koostuu yleensä volframikarbidihiukkasista, jotka on sidottu metalliseen sideaineeseen, kuten kobolttiin. Eri kovametallilaadut tarjoavat erilaisia kovuuden, sitkeyden ja kulutuskestävyyden yhdistelmiä.
Materiaalin valinnassa tulee ottaa huomioon langan kovuus, vetolujuus, pinnan kunto, vähennys kulkua kohti, vetonopeus ja voitelu. Kovempi kovametallilaatu voi parantaa kulutuskestävyyttä, kun taas sitkeämpi laatu voi olla sopivampi, kun isku tai mekaaninen kuormitus on merkittävää.
Valmistusprosessi
Tyypillinen valmistus sisältää kovametallijauheen valmistuksen, puristamisen tai muovauksen, sintrauksen, tarkkuusporaustyöstön, laakerin hiontaan, kiillotuksen, tarkastuksen ja pidikkeen kokoonpanon.
Kriittisiä mittoja ovat reiän halkaisija, laakerin pituus, pienennyskulma, pinnan viimeistely, pyöreys ja samankeskisyys. Tarkkuuslangan vedossa valmis poraus on tarkastettava, koska laakerin mittavirheet voivat vaikuttaa suoraan langan halkaisijaan ja soikeaisuuteen.
Sovellukset
Niitä voidaan käyttää teräslangalle, ruostumattomalle teräslangalle, kuparilangalle, alumiinilangalle, messinkilangalle ja muille metallilangoille, ja erityinen kovametallilaatu ja suuttimen geometria valitaan materiaalin mukaan.
Tyypillinen tuotantoprosessi on:
Valssilanka → Esikäsittely → Karkea piirustus → Välipiirustus → Hienoveto → Halkaisijan tarkastus → Vastaanotto
Kovametallisuuttimet integroidaan yleensä aikaisempiin tai välivetovaiheisiin, vaikka niitä voidaan käyttää myös hienovetoon, kun langan materiaali, halkaisija, toleranssi ja käyttöolosuhteet ovat sopivat.
Käyttöolosuhteet
Käytön aikana suulake altistuu radiaaliselle kosketuspaineelle, vetojännitykselle, liukukitkalle ja kitkan synnyttämälle lämmölle. Todelliseen vetovoimaan vaikuttavat langan materiaali, poikkileikkauksen pienennys, muottikulma, kitkakerroin, vetonopeus ja voitelu.
Tuotannonohjausta varten insinöörien tulee tarkkailla vetonopeutta, vetojännitystä, voiteluaineen lämpötilaa, voiteluaineen virtausta, valmiin langan halkaisijaa ja suulakkeen lämpötilaa tarvittaessa. Vetonopeuden lisääminen ilman riittävää voitelua voi lisätä kitkakuumenemista ja kiihdyttää kovametallireiän kulumista.
Voitelu
Voitelu vähentää vaijerin ja kovametallilaakerin välistä kitkaa ja auttaa hallitsemaan vedon aikana syntyvää lämpöä. Langasta ja prosessista riippuen valmistajat voivat käyttää kuivavetojauhetta, öljypohjaista voiteluainetta tai vesipohjaista vetonestettä.
Voiteluaineen saastuminen on tärkeä kulumistekijä. Suulakkeeseen pääsevät metallihiukkaset, oksidit tai hankaavat roskat voivat naarmuttaa laakeria ja nopeuttaa porauksen laajentumista. Jatkuvan vetojärjestelmän tulee siksi ylläpitää asianmukaista voiteluaineen suodatusta, kiertoa, lämpötilaa ja pitoisuutta.
Yleiset vikatilat
Tyypillisiä vikatiloja ovat:
|
Vikatila |
Havaittava tulos |
|
Laakereiden kuluminen |
Valmiin langan halkaisija kasvaa vähitellen |
|
Epätasainen kuluminen |
Lisääntynyt lanka soikea |
|
Laakeri naarmuuntuu |
Vaijerissa pituussuuntaisia naarmuja |
|
Karbidin halkeilu |
Äkillinen mittamuutos tai kuoppavaurio |
|
Reunojen halkeilu |
Epänormaali langan pinta tai epävakaa piirustus |
|
Liiallinen lämpökuluminen |
Nopeutettu porauksen heikkeneminen |
|
Virheellinen kohdistus |
Yksipuolinen laakerien kuluminen |
UKK
K: Mitä tietoja vaaditaan volframikarbidin piirustussuulakkeen valintaan?
V: Perusvalintatiedot sisältävät lankamateriaalin, sisääntulevan halkaisijan, valmiin halkaisijan, halkaisijan toleranssin, pienennyksen kulkua kohti, vetonopeuden, voitelumenetelmän ja suutinpitimen mitat. Teräs- tai ruostumattomasta teräslangasta on ilmoitettava myös langan kovuus ja vetolujuus, koska ne vaikuttavat suoraan vetokuormaan ja kovametallin kulumiseen.
K: Mitä lankamateriaaleja voidaan vetää volframikarbidilla?
V: Niitä voidaan käyttää teräkselle, ruostumattomalle teräkselle, kuparille, alumiinille, messingille ja muille metallilangoille. Karbidilaatu ja suuttimen geometria tulee valita langan kovuuden, halkaisijan, vähennyssuhteen, vetonopeuden ja pinnan kunnon mukaan.
K: Kuinka kauan volframikarbidipiirustussuulake kestää?
V: Muotin käyttöikä vaihtelee lankamateriaalin, kulkukohtaisen vähennyksen, vetonopeuden, voitelun, tulevan langan pinnan, kovametallilaadun ja kohdistuksen mukaan. Tuotannon arvioinnissa on hyödyllisempää kirjata metrejä langan vedosta, porauksen kulumisesta ja valmiin langan halkaisijan stabiilisuudesta sen sijaan, että määritettäisiin käyttöikä vain käyttötunteina.
K: Mikä aiheuttaa kovametallien ennenaikaista kulumista?
V: Yleisiä syitä ovat riittämätön voitelu, saastunut voiteluaine, liiallinen vähennys ajoa kohti, suuri vetonopeus, hankaavia hiukkasia, väärä kovametallilaatu ja meistin virheellinen kohdistus. Valmiin langan halkaisijan asteittainen kasvu on tyypillinen merkki laakerien kulumisesta.
Suositut Tagit: volframikarbidin vetomuotit, Kiina volframikarbidin vetomuotit valmistajat, toimittajat, tehdas


